通常、湾曲したポーンや不規則なミニチュアに小さなスポット カラー マークを付けるには、パッド プリントから始めるのが適しています。 UV デジタル印刷は、多くの場合、フラットなトークン、アクセサリー パネル、グラデーションや多色のアートワークに適しています。このショートカットは便利ですが、運用には十分ではありません。正しい選択は、プリント高さのバリエーション、樹脂のグレード、治具の設計、色の承認、磨耗の影響、アートワークの変更頻度によっても異なります。
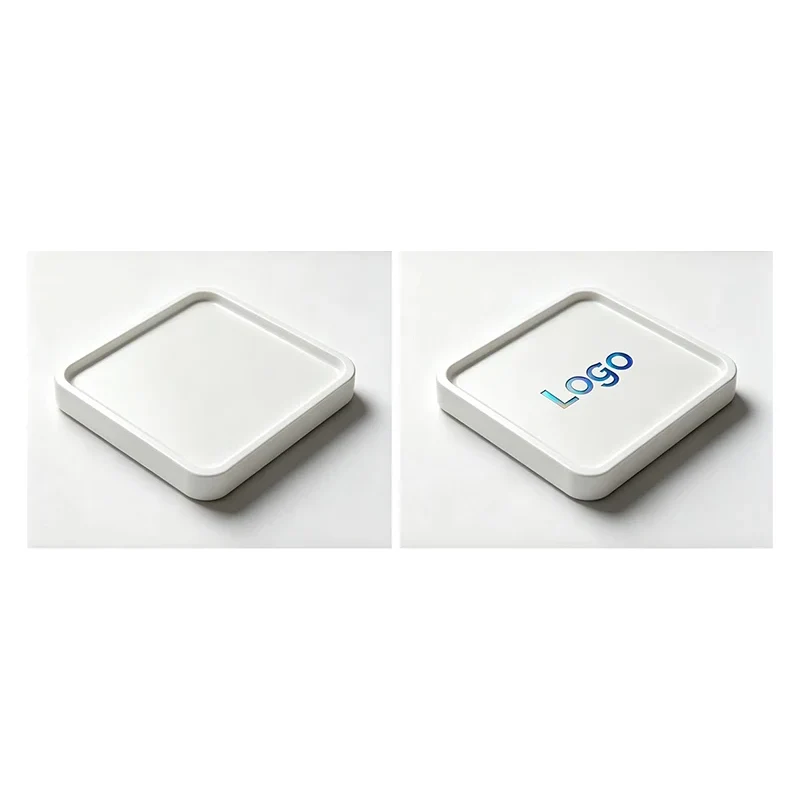
簡単な回答
画像がコンパクトで、限られたセットのスポット カラーを使用し、曲面、凹部、または凹凸のある表面に転写する必要がある場合は、パッド印刷を選択します。印刷可能領域が平らであるか、利用可能なマシンと互換性があり、アートワークにフルカラー、グラデーション、細かい色調の詳細、または頻繁なバージョン変更が必要な場合は、UV デジタル印刷を選択してください。サプライヤーが最終アートワークを製品樹脂に印刷し、合意された接着および摩耗計画に合格するまで、どちらのプロセスも承認しないでください。
1. パッド印刷とUVデジタル印刷の違い
パッド印刷では、柔軟なシリコン パッドを使用して、エッチングされた 2 次元イメージをプレートからパーツに転写します。パッドは 3 次元表面上で圧縮して転がすことができるため、このプロセスは、多くの湾曲したオブジェクトや不規則なオブジェクト上の小さなグラフィックスに適しています。通常、印刷される各色には、独自のイメージ プレート、インクの準備、および制御された位置合わせステップが必要です。[1]
UV デジタル印刷では、デジタル ファイルからコンポーネントにインク滴を直接送り、付着したインクを紫外線エネルギーで硬化します。別個の印刷版の必要性がなくなり、フルカラー画像、グラデーション、デジタル アートワークの変更がサポートされます。従来のフラットベッド システムは依然として、平坦または緩やかに湾曲した印刷ゾーンを好みます。新しい高投射装置は、より多くの高さの変動を許容できますが、実際の制限は依然としてマシンおよびアプリケーションに固有です。[2]
Kingke は両方のメソッドをその中にリストしています。UV印刷・表面仕上げサービス。これにより、成形形状、素材、アートワークを一緒に検討した上で加飾方法を比較することが可能になります。
デジタルプロセスはアートワークのセットアップを短縮する可能性がありますが、安定した治具、表面処理、インク互換性、硬化管理、またはサンプル承認の必要性がなくなるわけではありません。パッド印刷にはより物理的な設定が必要ですが、難しい形状でもよりきれいな結果が得られる場合があります。
2. パッド印刷と UV 印刷の決定マトリックス
| 決定要因 | パッド印刷 | UVデジタル印刷 | 購入者が確認すべきこと |
|---|---|---|---|
| 部品の形状 | 多くの曲面、凹部、不規則なパーツ上の小さなグラフィックスに適しています。 | 平坦な表面や管理された表面に最適です。使用可能な曲率はプリンタと治具によって異なります。 | 実際の3Dモデルまたは成形サンプルでのプリントエリアのレビューをリクエストしてください。 |
| アートワークの種類 | ロゴ、シンボル、数字、単色の特色のグラフィックスに最適です。 | CMYK アートワーク、グラデーション、テクスチャ、細かい色調の変化に強力に適合します。 | レンダリングだけでなく、最終的な制作ファイルを提出してください。 |
| カラービルド | パッド印刷設定により、各色が分離されて登録されます。 | 1 つのデジタル アートワーク ファイルから複数のプロセス カラーを印刷できます。白とワニスの層も利用できる場合があります。 | 最終的なベースカラーの不透明度、色の順序、外観を承認します。 |
| 切り替え | アートワークを変更するには、新しいプレートと新たなセットアップが必要になる場合があります。 | デジタル ファイルにより、バージョン変更や混合アートワークの管理が容易になります。 | 見積書で SKU の数とアートワークのリビジョンを定義します。 |
| 大量のリピート注文 | セットアップ後に安定した再現可能なグラフィックスを得るには効率的です。 | スケール変更も可能ですが、スループットはカバレッジ、パス、フィクスチャの容量、印刷モードによって異なります。 | 見積もられたサイクルの仮定、労力、不合格部品のリスクを比較します。 |
| 小規模な注文またはバージョン管理された注文 | 版と色のセットアップが仕事の大きな部分を占めることがあります。 | 多くの場合、製版を回避し、ファイルの変更をより簡単に処理します。 | プリント価格だけでなく、装飾部分の合計価格もお問い合わせください。 |
| 隆起または凹んだ特徴 | アクセスと変形が制御されていれば、パッドは控えめな形状に適合する可能性があります。 | 高さを変更すると、ドロップの配置と鋭さが変わる可能性があります。 | 印刷境界とエッジまたはレリーフからの最小クリアランスをマークします。 |
| 耐久性 | どちらのプロセスも名前では勝ちません。インク、基材、前処理、硬化、被覆率、使用条件によって結果が決まります。 | 生産同等のサンプルの付着と摩耗を承認します。 | |
マトリックスは最初の方向性を与えるものであり、最終的なプロセスのリリースを示すものではありません。浅くて丸いトークンと背の高いポーンは同じアイコンを持っているかもしれませんが、それらは異なる転送と固定の問題を引き起こします。各コンポーネントを 1 つの見積もりに結合する前に、個別の印刷面として扱ってください。
3. 幾何学がアートワークをどのようなものにするかを決定します
製造上の問題は、コンポーネント全体が湾曲しているかどうかではありません。それは、意図した印刷ゾーンがプロセス ウィンドウ内に留まるかどうかです。ポーンは、体が大きく湾曲しているにもかかわらず、基部が小さく、ほぼ平らである場合があります。トークンは平らに見えますが、盛り上がった縁があり、プリントヘッドをブロックしたり、パッドがきれいに回転するのを妨げます。
パッド印刷の場合は、パッドのパスを確認してください
シリコンパッドは画像を捉え、印刷領域に到達し、滑ったり空気を閉じ込めたりすることなくインクを放出する必要があります。深い凹み、鋭い壁、近くの突起があると、完全な接触が妨げられることがあります。非常に柔らかいパッドは形状に適合しますが、画像が歪む場合があります。硬いパッドは細部をよりよく保持しますが、表面には届きません。サプライヤーは、アートワークのサイズだけではなく、コンポーネントを検討した上でパッドの形状と硬度を選択する必要があります。
マルチカラーグラフィックスには、別の制約が追加されます。治具はパーツを色ごとに同じ位置に戻す必要があります。小さな湾曲した作品では、小さな回転誤差がテキストの端または行の近くに目に見える色の位置ずれとして現れることがあります。
UV 印刷の場合、画像全体の高さの変化をマップします。
表面がプリントヘッドから遠ざかるにつれて、インクジェットの液滴の配置が変化します。グラフィックのさまざまな部分の高さが異なるため、曲率によってエッジが柔らかくなったり、画像が歪んだりする可能性があります。より長いジェット距離を実現するように設計された機器は、使用可能な範囲を拡大できますが、その能力は特定のプリンター、インク、および品質要件に対して確認する必要があります。[2]
サプライヤーに 3D モデル上の印刷境界を示すよう依頼してください。画像が面取り、リブ、または丸いコーナーを横切る場合は、サンプリング前に画像をゾーンに分割するか移動します。この単純なオーバーレイにより、アートワーク チームがマシンで正確に再現できないレイアウトを承認することができなくなります。
4. モックアップではなく、アートワークにプロセスを一致させる
レンダリングされたイメージを使用すると、小さなグラフィックを簡単に見せることができます。制作アートワークは、色は単色ですか、それとも色調ですか?という難しい質問に答える必要があります。白いアンダーベースは必要ですか?端にどのくらい近い位置にありますか?部品が治具に入った後はどの方向が「上」ですか?画像が曲線に沿った後でも小さな線を印刷できますか?
制御されたスポットカラーグラフィックスにはパッド印刷を選択してください
パッド印刷は、コンパクトなロゴ、アイコン、数字、目、繰り返しの記号などに実用的なオプションです。特色インクは、承認されたカラー基準に合わせて準備できますが、2 番目または 3 番目の色を使用すると、セットアップと登録の作業が増加します。エッチングプレート、パッドの変形、インク転写はすべて最終エッジに影響を与えるため、薄いギャップ、反転文字、細かい輪郭には製造プルーフが必要です。
連続階調アートワークには UV デジタル印刷を選択してください
通常、UV デジタル印刷は、グラデーション、写真の詳細、テクスチャ背景、および多くの色で構築された画像に適しています。また、アートワークのバージョン管理も容易になります。ゲームでは、画像ごとに個別の物理プレートを作成することなく、異なるキャラクターのポートレートやリソース シンボルを持つ同じトークン本体を使用できます。
フルカラーは、印刷されたボックスまたは成形された Pantone パーツとの一致を保証しません。 CMYK アートワーク、白インク、ワニス、下地の色、光沢はすべて外観に影響します。合意された閲覧条件の下で、関連するパッケージおよび成形コンポーネントの隣に装飾された部品を承認します。モニターだけで結果を判断しないでください。
レジンがベースカラーを供給します。インクはその上に 2 番目のカラー システムを追加します。樹脂のグレード、表面の質感、アートワークの修正、インク システム、および白または透明のレイヤーを含む両方の承認を記録します。
5. 材料と表面処理によって選択が逆転する可能性がある
あるプラスチックではうまく印刷できるプロセスでも、別のプラスチックでは失敗する可能性があります。表面エネルギー、離型、質感、汚染、添加剤は、インクがどのように濡れて部品に定着するかに影響します。ポリプロピレンとポリエチレンは低表面エネルギーのプラスチックであるため、多くのエンジニアリング プラスチックよりも濡れや接着が難しくなります。[3]
だからといってPPを装飾できないわけではありません。これは、生産システムに互換性のあるインク、プライマー、火炎処理、コロナ処理、またはその他の検証済みの準備ステップが必要な可能性があることを意味します。正確なルートは樹脂のグレードとインクの供給元によって異なります。キングケのガイドボードゲームコンポーネントの ABS と PP装飾と機能を念頭に置いて基材を選択する必要がある理由を説明します。
表面処理は管理されたプロセスであり、一度限りの救済ではありません。印刷する前に、処理方法、設定、および許容される遅延を記録します。樹脂グレード、着色剤、離型剤、質感、インクが変化した場合は、接着力を再確認してください。未確認のプロトタイプ材料から作られたサンプルは、製品の組み合わせを承認できません。
油、ほこり、シリコン汚染、過剰な離型剤により、目に見える成形欠陥を生じさせることなく接着力が低下する可能性があります。最初の装飾サンプルの前に、洗浄と部品の取り扱いのルールを定義します。
6. セットアップと切り替えの合計コストを比較する
パッド印刷には、版、パッド、インクの準備、色の設定、位置合わせが必要です。セットアップが安定すると、同じコンパクトなアートワークでのリピート注文にも対応できます。 UV デジタル印刷では、エッチングされたプレートが削除され、プロダクション ファイルを通じてアートワークを変更できるため、多くの場合、短期間の実行、複数の SKU、または頻繁なビジュアル修正のプロジェクトに役立ちます。[1]
1 つのプロセスが安くなる、信頼できる普遍的な注文数量はありません。クロスオーバーは、画像領域、色数、面の数、治具の容量、インク適用範囲、印刷パス、オペレータ時間、不合格率、および同じ成形部品を共有するアートワークのバージョンの数によって変化します。
コストを比較するには、両方のプロセスに同じプロジェクト定義を見積もるように依頼します。
- 成形部品、樹脂グレードは同一です。
- アートワークのサイズ、側面、色、範囲は同じです。
- 同じ注文数量と SKU 数。
- 同じ接着性、外観、摩耗要件。
- 同じ検査、梱包、交換の前提。
- 1 回限りのセットアップ費用を定期的な単位費用から分離します。
プロセスで余分な処理が必要になったり、より多くの不良部品が必要になったり、別個の保護コーティングが必要になったりすると、印刷価格の低下が起こる可能性があります。機械のレートではなく、完成した承認済みコンポーネントを比較してください。
7. 書面による試験計画により付着と摩耗を承認する
「耐傷性」は合格基準ではありません。接触材質、力、ストローク数、状態調整、検査方法、または故障限界を特定するものではありません。優れた承認計画は、プレーヤーとパッカーがコンポーネントを処理する方法から始まり、その後、その使用を反復可能なチェックに変えます。
| リスク | 実践的なサンプルチェック | 何を記録するか | よくある間違い |
|---|---|---|---|
| 初期接着力 | 合意されたテープまたはクロスカット方法は、インク フィルムと部品の形状に適合する場合にのみ使用してください。 | コンディショニング時間、カット、テープ、除去方法、場所、評価。 | オフィスのテープ プルに ASTM テストを依頼します。 |
| 摩耗の取り扱い | 使用状況を反映した定義された接触材料と負荷で、印刷領域をこするか循環させます。 | 接触材料、力、サイクル、経路、終点、視覚標準。 | 異なる布や圧力でテストしたサンプルを比較します。 |
| エッジリフティング | コンディショニング後に、コーナー近くのプリントエッジ、盛り上がった縁、屈曲領域を検査します。 | パーツの向き、倍率、および許容されるエッジの状態。 | 画像の中心のみを検査します。 |
| クリーニング露光 | 製品の説明書に関連する洗浄剤と接触時間のみを使用してください。 | 化学物質、濃度、滞留時間、サイクル数。 | 未定義の「耐薬品性」の主張を使用する。 |
| 組み立てと梱包 | 印刷された部品を実際のスタッキング、袋詰め、トレイ、または組み立ての順序で実行します。 | パックスタイル、連絡先、輸送シミュレーション、および観察された移動。 | 隣接する部品に触れないバラサンプルを承認します。 |
ASTM D3359 は一般にテープ接着について議論されていますが、その公開範囲は金属基材上の比較的延性の高いコーティングを対象としています。 ASTMはまた、この方法をプラスチックに使用する場合の限界についても言及しており、オペレーターの技術、テープの動作、および剥離条件が結果に影響を与えると述べています。[4]バイヤーとサプライヤーがそれをプラスチックのゲーム部品に使用する場合、規格番号を完全な仕様として扱うのではなく、適用性と手順について合意する必要があります。
ASTM D4060 は、テーバー アブレーサーを使用して、平面の硬い表面でのコーティングの摩耗を評価します。[5]これは、適切な平らな標本には役立ちますが、小さな湾曲したポーンやトークンのエッジを表すものではない可能性があります。多くのゲーム コンポーネントについては、文書化された製品固有の摩擦および取り扱いテストの方がより代表的です。サンプルを作成する前に、合格基準について合意する必要があります。
8. コンポーネントの種類ごとの推奨事項の開始
これらの推奨事項により、試用計画が絞り込まれます。印刷された製品サンプルに代わるものではありません。
ポーンと形をした遊びの駒
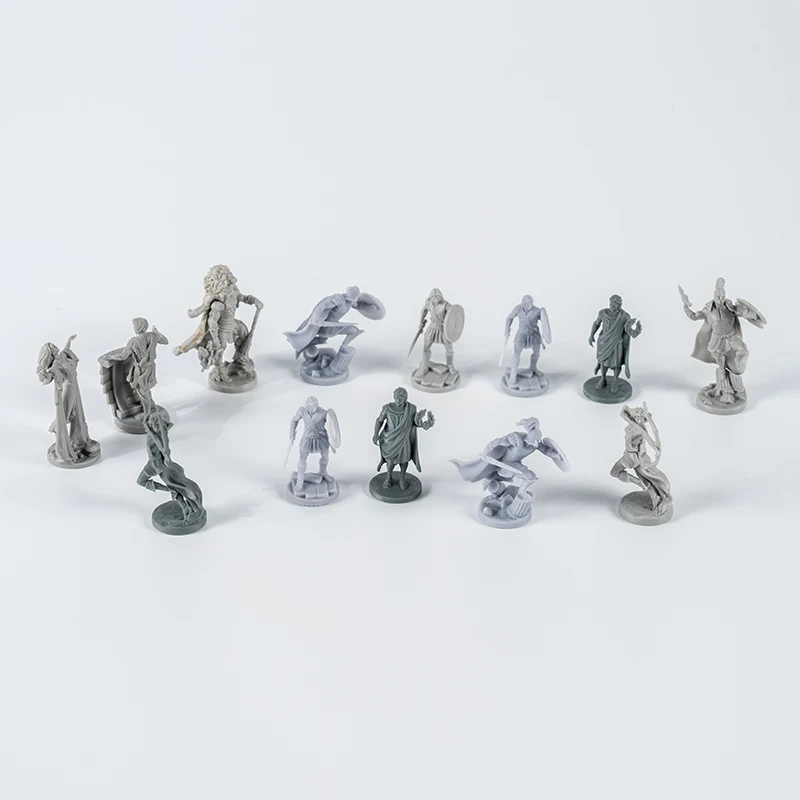
小さなアイコン、数字または顔の場合プラスチック製のボードゲームのポーン、パッド印刷は多くの場合、最初に評価されるプロセスです。形状に適合するパッドは、丸みを帯びた形状でコンパクトな領域に到達できます。ポーンのベースまたはパネルが平らで、デザインに色調が必要な場合は、UV テストも合理的な場合があります。
フラットトークンとマーカー
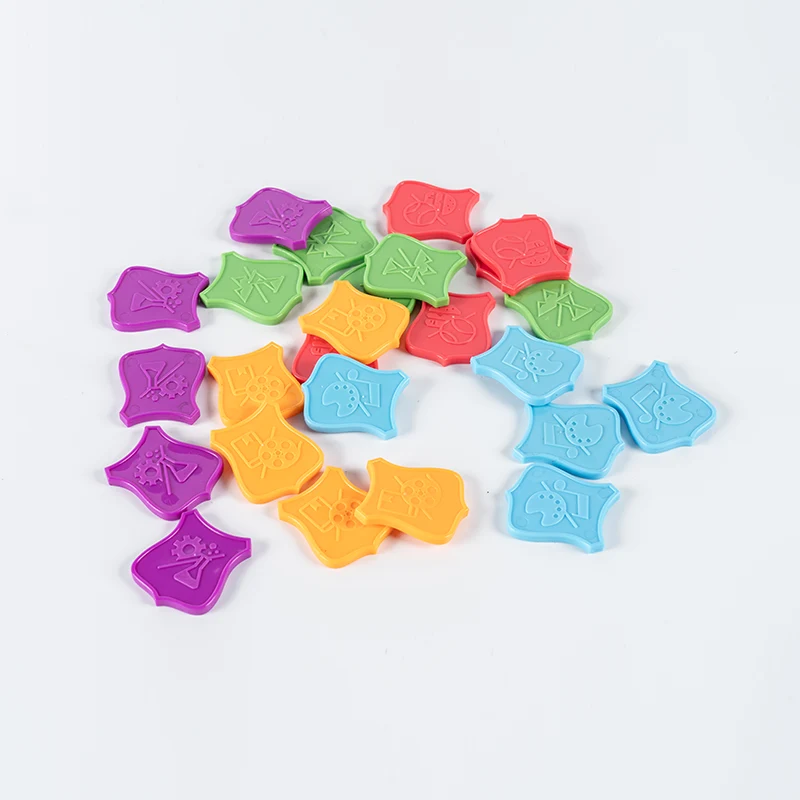
プラスチックトークン広い平らな面といくつかのアートワークのバリエーションがある場合、UV デジタルの有力な候補となります。印刷可能領域を設定する前に、盛り上がったリム、エッジの面取り、トークンの平坦度を確認してください。パッド印刷は、安定した生産稼働全体にわたって繰り返される単純な 1 色のアイコンの場合でも効率的です。
キューブ、ブロック、アクセサリーパネル
平らな面が作る卓上ゲームのプラスチックキューブ特に各面にフルカラーまたはバージョン化されたアートワークが含まれる場合の UV 評価に適したアクセサリ パネル。治具はパーツの方向を一貫して調整する必要があり、側面が追加されるたびに取り扱いが追加されます。パッド印刷は、片面または両面に小さな塗りつぶしのシンボルを印刷する場合に競合する可能性があります。
ミニチュアとアクションフィギュア
A 小さなプラスチックのアクションフィギュア深いくぼみ、アンダーカット、突然の高さの変化が含まれる場合があります。パッド印刷は、選択した顔または衣装の細部にまで及ぶ可能性がありますが、サプライヤーはアクセス、パッドの変形、および治具の再現性を確認する必要があります。複雑な図形が 1 つの連続した印刷可能な面になることはほとんどありません。
カードホルダー、トレイ、ハウジング
大規模なフラット ブランド ゾーンボードゲームカードホルダー、トレイまたは保管ハウジングは UV デジタル印刷に適しています。平坦な領域に繰り返される大きな単色のマークの場合は、スクリーン印刷も見積りに値する場合があります。キングケさんスクリーンおよびパッド印刷サービスこのページでは両方のアナログ ルートについて説明します。
9. RFQ と承認のチェックリスト
印刷見積は、サプライヤーが部品、アートワーク、承認対象を確認できる場合にのみ比較できます。ツールの承認後に印刷を追加するのではなく、成形部品の RFQ に装飾概要を含めます。
- 印刷されたすべてのコンポーネントの STEP ファイルと図面。
- 最終的な樹脂ファミリー、選択時の正確な製造グレード、および成形ベースカラー。
- スポット カラーのベクター アートワークとラスター イメージのオリジナルの高解像度ファイル。
- 寸法、方向、印刷境界を含む PDF 配置プルーフ。
- 名前付きのカラーリファレンス、白の下地、クリアコートまたは光沢の要件。
- 注文数量、SKU 数、アートワークのバリエーション、予想されるリピート パターン。
- コスメティック ゾーン、レジストレーションの期待、および許可されたエッジの状態。
- 承認には洗浄、表面処理、インクおよび硬化の記録が必要です。
- 書面による合格基準による接着、摩擦、取り扱い、組み立て、および梱包のテスト。
- ゴールデン サンプル、アートワーク リビジョン、および変更管理の所有者。
のDFM分析・コスト見積りサービスツール設計がロックされる前に、成形ジオメトリと装飾へのアクセスをレビューできます。複数のプラスチック部品を含むプロジェクトの場合、より広範なボードゲームのプラスチック部品range は、素材、仕上げ、または印刷のワークフローを共有できる部分を特定するのに役立ちます。
署名済みの装飾サンプル 1 つ、最終アートワーク、成形部品のリビジョン、樹脂グレード、表面処理、インク システム、硬化方法、テスト記録、および承認された梱包手配を保持します。管理項目が変更された場合は、どの承認テストを繰り返す必要があるかを検討します。
10. よくある質問
湾曲したボードゲームの駒にはパッド印刷が常に適していますか?
いいえ。パッド印刷は、シリコン パッドが表面になじむため、湾曲した部品や不規則な部品に小さなグラフィックを印刷する場合の強力な開始点です。最新の UV 装置はある程度の曲率に対応できますが、使用可能な印刷領域は機械、ヘッドから部品までの距離、治具、および必要な鮮明度によって異なります。製品ジオメトリで印刷試用するのが最も安全な決定です。
UV印刷はパッド印刷よりも耐久性がありますか?
どちらのプロセスも自動的に耐久性が向上するわけではありません。摩耗は樹脂のグレード、表面状態、前処理、インク システム、硬化、印刷位置、取り扱いによって異なります。プロセス名だけで選択するのではなく、同じ合意された接着および摩耗テストを使用して装飾サンプルを比較してください。
ポリプロピレンのボードゲームパーツを印刷できますか?
はい、ただしポリプロピレンは低表面エネルギーのプラスチックです。最終的な樹脂グレードには、処理、プライマー、または互換性のあるインク システムが必要な場合があります。成形された生産材料への付着を承認し、プロセスで必要な場合には処理と印刷の間の時間を制御します。
印刷されたゲームパーツにはどのアートワーク ファイルを提供する必要がありますか?
可能であれば、スポット カラー グラフィック用の編集可能なベクター アートワーク、連続階調画像用の元の高解像度ラスター ファイル、PDF 配置プルーフ、名前付きの色、寸法、方向を提供します。装飾アートワークを 3D CAD ファイルから分離し、実際の部品上の目に見える印刷境界を特定します。
1 つのボードゲームでパッド印刷と UV 印刷の両方を使用できますか?
はい。プロジェクトでは、湾曲したポーンにはパッド印刷を使用し、平らなトークンやアクセサリー パネルには UV デジタル印刷を使用できます。両方のプロセスが 1 つの承認システムに適合するように、色の外観、取り扱い要件、サンプリング計画、梱包順序を組み合わせて検討します。
ツールを承認する前に印刷プロセスを選択してください
成形と装飾のレビューのために、3D ファイル、樹脂、アートワーク、数量、摩耗要件を送信します。
プロジェクトの詳細を送信してください