一部のプラスチック部品は、1 回の射出成形操作では、必要な構造、外観、シール、グリップ、または機能の統合を実現できません。成形部品に追加の材料層、インサート、機能フィーチャー、または二次成形セクションが必要な場合、二次成形射出成形適切な製造アプローチを提供できます。
このプロセスは、最終コンポーネントが異なる材料を組み合わせたり、以前に形成されたコンポーネントを成形構造に統合する必要がある場合に特に役立ちます。これにより、メーカーはより複雑な機能要件を持つ部品を開発できると同時に、個別の組み立て作業を減らすことができます。キンヘは、さまざまな産業用途の二次成形プロセスを必要とする顧客に射出成形ソリューションを提供します。
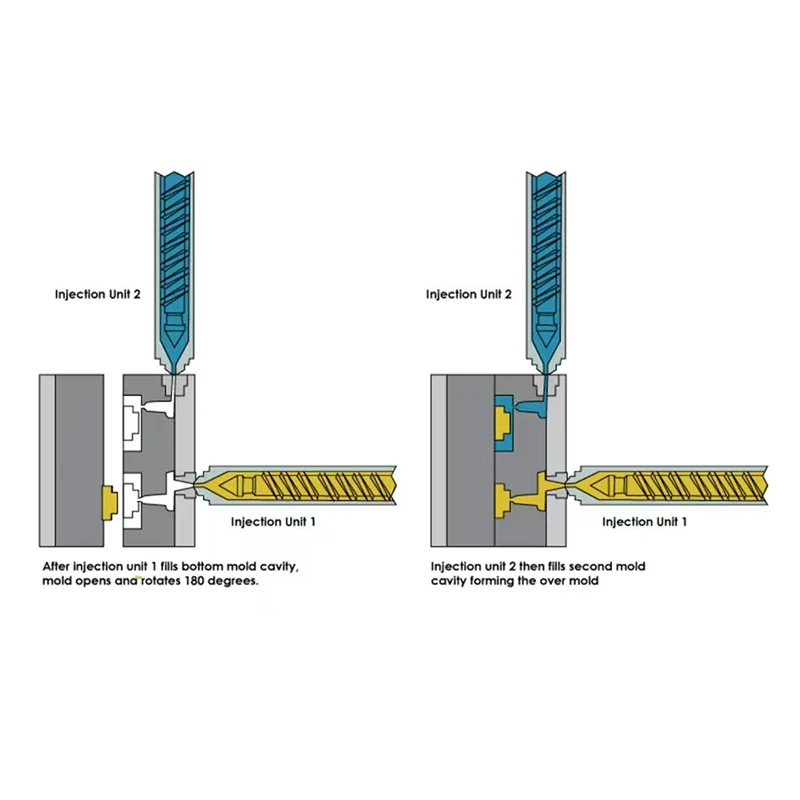
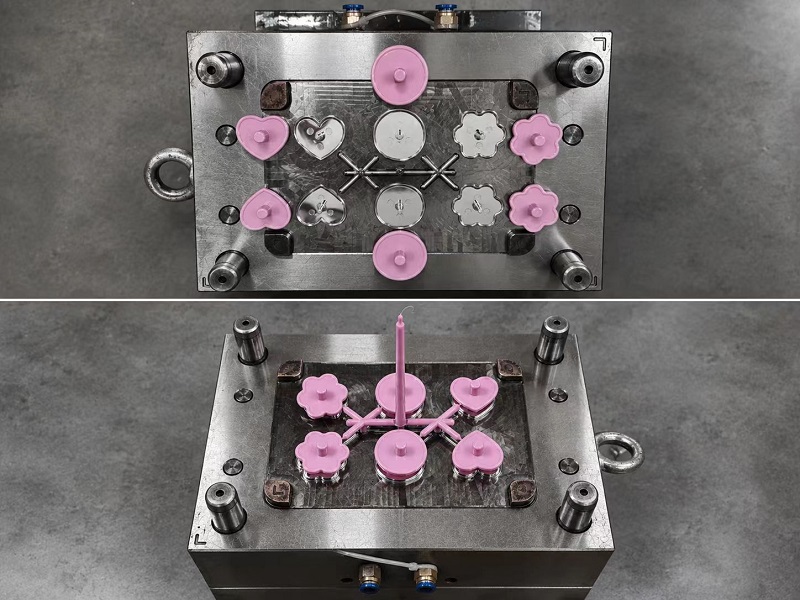
二次成形射出成形とは、既存の成形部品または準備されたインサートに別の成形操作を施す射出成形プロセスを指します。次に、第 2 の材料または成形セクションが元のコンポーネントの周囲または上に形成されます。
最初のコンポーネントは基板として機能し、2 番目の成形段階で追加の材料または機能が追加されます。製品設計に応じて、二次材料はシール、絶縁、保護、グリップ、構造統合、またはその他の必要な特性を提供できます。
材料が異なれば、異なる性能特性が得られます。硬質プラスチックは構造的なサポートを提供し、より柔らかい材料はグリップ、密閉性、クッション性、または耐振動性を向上させることができます。
第 1 の材料と第 2 の材料の間の界面は完成したコンポーネントの信頼性に影響を与える可能性があるため、互換性のある材料の選択は重要です。
従来の製造では、最初に個別のコンポーネントを成形し、次に接着剤、ファスナー、圧入、溶接、またはその他の方法を使用して組み立てる必要がある場合があります。二次成形では、これらの機能の一部を成形プロセスに直接組み込むことができます。
個別の組み立てステップを減らすことで、生産フローが簡素化され、製造中に処理する必要がある個々のコンポーネントの数を減らすことができます。
二次成形では、基板と追加の材料を 1 つの一体化されたコンポーネントに組み合わせることができます。これは、製品に保護外層、シール領域、柔軟な部分、または埋め込みコンポーネントが必要な場合に役立ちます。
したがって、最終設計では、個別に製造されたいくつかの部品に依存するのではなく、単一の成形アセンブリ内で複数の機能を提供できます。
二次材料は、既存の成形部品の表面特性を変更することができます。材料と設計によっては、グリップ、クッション性、密閉性、断熱性、振動減衰、または環境保護が向上する場合があります。
自動車部品は多くの場合、振動、温度変化、湿気、繰り返しの機械的使用に耐える必要があります。二次成形は、硬質プラスチック構造に追加のシール、緩衝材、断熱材、または保護材が必要な場合に使用できます。
潜在的な用途には、スイッチ、ハンドル、コネクタ、センサー ハウジング、保護カバー、およびマルチマテリアル構造を必要とするその他のコンポーネントが含まれます。
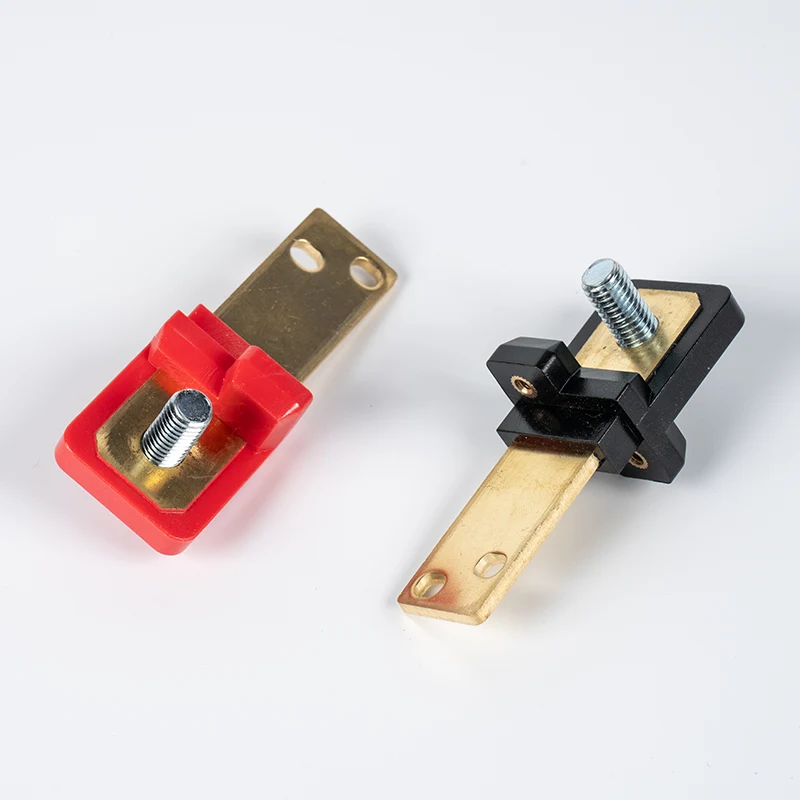
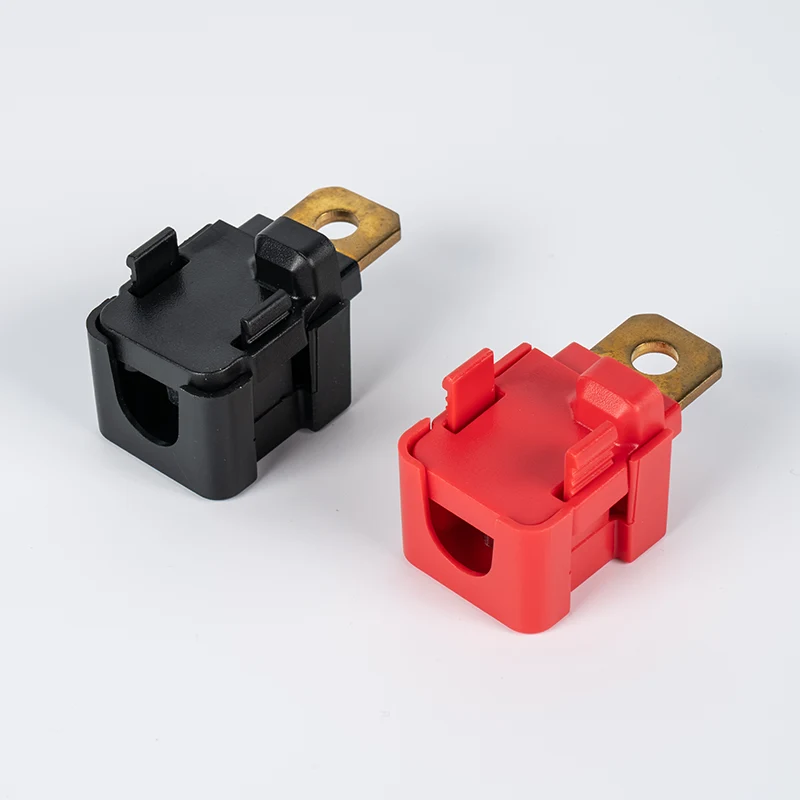
電気製品には、多くの場合、端子、接点、ワイヤ、コネクタ、およびプラスチック ハウジングに統合する必要があるその他のコンポーネントが含まれています。二次成形は、最終コンポーネント内でこれらの要素を配置し、保護するのに役立ちます。
電気用途の場合、絶縁、温度、寸法安定性、環境要件に従って材料の選択と成形条件を評価する必要があります。
携帯用機器、工具、制御装置、ハンドル、家庭用機器などの消費者製品には、単一の硬質プラスチックによって提供される表面特性とは異なる表面特性が必要な場合があります。
二次的な柔軟な素材を選択した領域に追加して、グリップ、快適さ、衝撃吸収、またはハンドリング性能を向上させることができます。
医療およびヘルスケア製品には、清浄度、材料適合性、耐薬品性、滅菌、寸法の一貫性に関する特定の要件を備えた統合構造が必要な場合があります。
このような用途に二次成形を使用する場合、選択した材料と製造プロセスを該当する製品と規制要件に照らして評価する必要があります。
産業機器では、保護カバー、シール、グリップ、振動制御要素、ケーブル保護、その他の機能部品に二次成形部品が使用される場合があります。
このプロセスは、コンポーネントが堅牢な構造性能と、追加の保護または柔軟性を提供する別の材料を組み合わせる必要がある場合に役立ちます。
最初の成形段階では、一次基板またはベース コンポーネントが製造されます。寸法と表面の特徴は二次成形操作に直接影響するため、制御する必要があります。
基板には、コンポーネントの位置決めを支援したり、二次成形時の機械的保持を向上させるために設計された特定の溝、リブ、穴、アンダーカット、またはその他の構造的特徴が含まれる場合があります。
第 1 の成形段階の後、基板は第 2 の操作のために準備されます。プロセスに応じて、準備には、洗浄、位置決め、検査、予熱、またはコンポーネントの別の金型への移動が含まれる場合があります。
2 番目の材料が基板の特定の領域のみをカバーする必要がある場合、正確な位置決めが特に重要です。
第 2 の材料は、準備された基板の周囲または上にある型に注入されます。材料は指定されたキャビティに流れ込み、必要な二次構造を形成します。
選択した材料と製品の形状に応じて、射出圧力、温度、充填速度、冷却条件、金型の設計を制御する必要があります。
射出後、コンポーネントは冷却されて安定した後、取り出して検査されます。完成した部品の寸法精度、接着または機械的保持、表面品質、バリ、変形、およびその他のプロセス関連の欠陥をチェックする必要があります。
第 1 および第 2 の材料は、その物理的特性および加工特性に従って選択する必要があります。材料間の接着が必要な用途では、基材と二次材料の間の適合性が特に重要です。
材料が適切に結合しない場合、完成したコンポーネントは使用中に剥離やその他の界面の問題が発生する可能性があります。
最初の成形コンポーネントの形状は、2 番目の材料がどのように流れ、付着したままになるかに影響します。溝、リブ、アンダーカット、その他の幾何学的特徴により、機械的保持力が向上する場合があります。
製品開発の初期段階で基板と二次層を一緒に設計すると、後の製造上の問題を回避するのに役立ちます。
2 番目の射出プロセスは、材料の処理ウィンドウに従って制御する必要があります。温度、圧力、射出速度が高すぎると基材に影響を与える可能性があり、充填条件が不十分な場合は成形不完全や表面欠陥が発生する可能性があります。
既存の部品を金型に入れて二次成形する場合、その位置を正確に管理する必要があります。位置がずれていると、材料の被覆が不均一になったり、寸法の偏差が生じたり、露出した領域が生じたり、完成品の仕上がりが不均一になったりする可能性があります。
| 応用 | 二次成形機能 |
|---|---|
| ハンドルとグリップ | より柔らかく、より快適なグリップ面を追加する |
| 電気コネクタ | 接点および接続領域をカプセル化または保護する |
| シール部品 | リジッド基板の周囲にシーリング材を追加する |
| 自動車部品 | 断熱、保護、クッション、または密閉を提供する |
| 産業用コンポーネント | 保護材や耐振動材を追加する |
| 消費者向け製品 | グリップ、外観、快適さ、耐衝撃性の向上 |
| 電子ハウジング | 保護材または絶縁材を一体化する |
| 評価項目 | 購入者の検討事項 |
|---|---|
| 基材 | 第一段階の成形に使用される材料を確認する |
| 二次資料 | 下地との適合性を確認する |
| 部品の形状 | 溝、リブ、アンダーカット、その他の保持機能を評価します |
| 結合要件 | 化学的接着または機械的保持が必要かどうかを判断する |
| 寸法許容差 | 両方の成形段階の重要な寸法を定義する |
| 表面仕上げ | 質感、外観、表面品質の要件を指定する |
| 生産量 | 年間需要に応じてツールとプロセスの要件を検討する |
| オートメーション | 基板のローディングと搬送を自動化する必要があるかどうかを決定する |
| 検査 | 寸法、外観、機能の検査要件を定義する |
| アプリケーション環境 | 温度、化学薬品、湿気、振動、機械的負荷を考慮する |
金型の設計では、二次材料に適切な流路を提供する必要があります。フロー設計が不十分だと、充填が不完全になったり、空気が閉じ込められたり、ウェルド ラインが発生したり、材料が不均一に分配されたりする可能性があります。
二次層は可能な限り適切で一貫した厚さを持たなければなりません。大幅な変動は、冷却、収縮、寸法安定性、表面の外観に影響を与える可能性があります。
二次成形された形状により、基板や新しく形成された材料を損傷することなく、完成した部品を金型から取り外すことができる必要があります。したがって、金型の開発時には抜き勾配と突き出し位置を考慮する必要があります。
二次成形プロセスが別個の組み立て作業を置き換えることを目的としている場合は、ツーリングを開始する前に完全な製造シーケンスを評価する必要があります。基板の製造、搬送、二次成形、検査、最終梱包までを含みます。
複数の材料またはコンポーネントを 1 つの成形部品に統合すると、取り扱いや組み立てが必要な個々の部品の数を減らすことができます。
制御された成形プロセスは、特に適切な工具や自動装填システムを使用する場合、手動で組み立てるよりも二次材料をより一貫して配置できます。
二次成形プロセスが接着剤の塗布、機械的固定、またはその他の組み立て作業をうまく置き換えると、メーカーは生産ワークフローを簡素化し、潜在的な組み立て関連の変動を減らすことができます。
キンヘ部品の構造、材質、生産量、寸法要件、用途に応じた二次成形要件を評価できます。初期のプロセス評価は、二次成形が特定のコンポーネントに適切かどうかを判断するのに役立ちます。
二次成形では、最初の成形部品、転写または位置決め方法、2 番目の金型、射出パラメータ、および検査プロセスの間の調整が必要です。安定した生産ワークフローを確立するには、これらの要素を総合的に考慮する必要があります。
自動車、電子、産業、民生、その他の用途では、必要な二次材料と成形構造は大幅に異なる場合があります。キンヘは、二次成形を標準的な画一的なプロセスとして扱うのではなく、完成したコンポーネントの機能要件に応じてプロセスを評価できるよう顧客をサポートします。