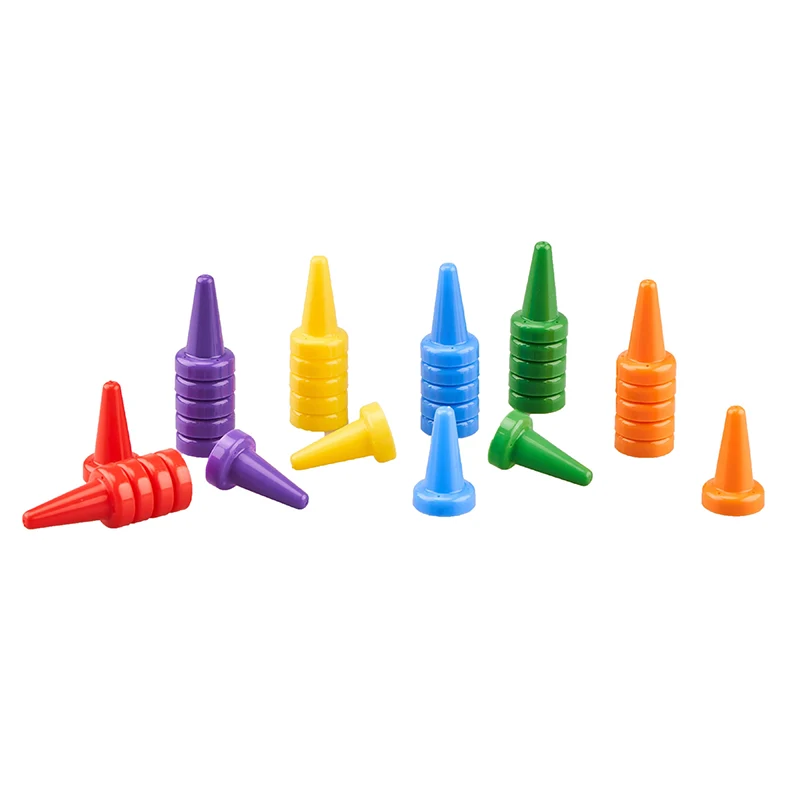
ゲームピースは、成形中に複数の異なるパーツのように動作しながらも、固体のように見えることがあります。厚いベースが熱を保持します。細いステムは流れを制限します。盛り上がったエンブレムは、目に見える顔の後ろに局所的な塊を作成します。肉厚設計によりこれらの領域が接続されるため、製品のヒケや反りの問題を引き起こすことなく、キャビティが充填、冷却、収縮できます。
簡単な回答
メイン シェルの公称肉厚を 1 つ選択し、それより薄いまたは厚いすべての領域をマッピングします。隠れたジオメトリが可能な場合は、重いベースと固体の塊をコアアウトします。リブ、ガセット、ボスを使用して、根元に厚いブロックを再作成せずに局所的なサポートを提供します。必要な変更を徐々にブレンドし、選択した樹脂、ゲート位置、冷却レイアウト、および化粧面を含むウォール マップを確認します。すべてのポーン、トークン、ミニチュアに安全な普遍的な番号はありません。
1. ランダムな範囲ではなく、名目上の壁から開始します
公称壁は、主要な成形シェルのベースラインの厚さです。これにより、設計者と金型エンジニアは、リブ、ボス、遷移、およびローカル例外に関する共通の参照を得ることができます。彫刻されたミニチュアのすべての点が正確に同じ寸法になるという保証はありません。
オートデスクは、厚さが充填と冷却の両方に影響を与えるため、均一な肉厚が好ましい方向であると説明しています。薄い部分は流れに抵抗し、充填されないままになる場合があります。厚い領域は冷却が遅くなり、ひけや反りの原因となる可能性があります。[1]設計タスクは、例外が存在しないようにするのではなく、例外を制御することです。
次の入力がわかったら、公称壁を設定します。
- 正確な樹脂グレードまたは材料選択のための明確な性能概要。
- 提案されたゲートから予想される最長の流路。
- 剛性、衝撃、曲げ、および組み立ての要件。
- 目に見える面、テクスチャ、装飾ゾーン。
- コンポーネントの全体的なスケールと、入力する必要がある最小の詳細。
- 計画されたキャビティ数と製造プロセス。
「ABS/PP」とだけマークされた図面では、十分な情報が得られません。樹脂ファミリーには、異なる流動性、収縮性、機械的挙動を持つグレードが含まれています。へのガイドボードゲームコンポーネントの ABS と PPツーリングの前に用途と正確なグレードを考慮する必要がある理由を説明します。
2. 薄い部分と厚い部分では異なる方法で破損します
キャビティが満たされる前に、薄い領域が凍結する可能性があります。その結果、ショート ショット、ヘジテーション マーク、またはより高い充填圧力が必要な領域が発生する可能性があります。領域が厚いと、別のタイミングの問題が発生します。外側の皮は固まりますが、中心は熱いままで収縮し続けます。
オートデスクは、ヒケと内部ボイドは、十分な補正が行われていない厚い部分の局所的な収縮によるものであると考えています。リブ、ボス、内部フィレットは、目に見える壁の反対側に局所的な塊を作成できます。[2]プロセスを調整すると梱包が改善される可能性がありますが、不適切に配置されたプラスチックのブロックを消すことはできません。
| 厚み条件 | 成形上の懸念の可能性 | ゲームピースの症状 | 最初のデザインチェック |
|---|---|---|---|
| 細長い流路 | メルト フロントは、端に到達する前に熱と圧力を失います。 | 不完全なブレード、ハンド、リム、または狭いトークンエッジ。 | ゲート、樹脂の流れ挙動、局所壁を合わせて確認します。 |
| 急激な薄さから厚さへのステップ | ある場所で流れと冷却が突然変化します。 | 目に見える線、歪み、または局所的なパッキングの違い。 | ジオメトリが許す場合は、ステップを段階的な移行に置き換えます。 |
| しっかりとしたヘビーベース | 中心部は外皮よりも遅れて冷えて収縮します。 | 陥没、内部空洞、長時間の冷却、または歪んだ立面。 | 隠れた下側をコア化し、制御されたシェルを保存します。 |
| 重いリブの付け根 | リブと壁は結合して局所的な厚いセクションになります。 | 反対側の美容面のくぼみ。 | リブの厚さを減らし、ルート半径を検査します。 |
| 壁に取り付けられたボス | 接合部は、いずれかのフィーチャ単独よりも大きな質量を作成します。 | ペグ、ネジ機能、または組み立てポストの近くに沈みます。 | ボスを離して、細いサポートで接続します。 |
| 凹凸のあるフラットトークン | 領域が異なれば冷却および収縮の量も異なります。 | カーリング、ロッキング、またはスタッキング不良。 | 盛り上がったアイコンや境界線を含む、顔全体の厚さをマップします。 |
3. モデルを変更する前に肉厚マップを作成する
断面図は1カットを示す。壁厚解析では、3 次元パーツ全体の局所的な厚さが表示されます。両方を使用してください。カラー マップでは、角や交差点の周囲に予期せぬ塊が見つかります。セクションでは、これらの領域がどのように作成されたかを説明します。
各領域を公称、意図的に薄くした、意図的に厚くした、または未解決に分類します。次に、理由を追加します。 「バランスを考えて太く」が便利です。 「元の造形がしっかりしているから厚い」というのは製品要件ではありません。
マップでは以下を識別する必要があります。
- レビューに使用される公称壁と公差基準。
- 最も細いフロークリティカルなパスと遠く離れた細部。
- 隠れた交差点を含む最も厚いローカル マス。
- リブ、ボス、ガゼット、隆起ロゴの根元。
- 材料の方向が急激に変化する領域。
- ゲート、最後に充填されるゾーン、および予想される梱包経路。
- 各内部フィーチャーの反対側に化粧面があります。
ミニチュアを外面だけで判断しないでください。狭い首には大きな固体の核が含まれている可能性があり、幅広のケープには薄いシェルが含まれている可能性があります。厚さマップは、溶融物と冷却システムが遭遇する材料セクションを明らかにします。
4. 重い塩基と固体の塊を隠れた側からコア化する
コアリングでは、外側の形状を残しながら、厚いフィーチャーの中心からプラスチックを除去します。ポーンの場合、開口部がベースの下にある場合があります。ミニチュアの場合、工具や分割方法が許す限り、シェルを固体の胴体に置き換えることができます。ホルダーの場合、厚いプラットフォームの下にポケットがあるため、上面を変えることなく材料を減らすことができます。
Eastman の金型設計ガイドでは、均一な壁を実現することが難しい場合は、厚い部分をくり抜くことを推奨しています。また、コアリングパターンにはリブ、ガセット、ボスを組み込むことができることにも注意してください。[4]これは構造的な再設計であり、やみくもな減算操作ではありません。
コア付きベースを承認する前に、次の結果を確認してください。
- 立位安定性:実際のコンタクト リングを平らに保ち、ゲートやイジェクタの干渉がないようにしてください。
- 体感重量:再生中に明るいサンプルが依然として適切であると感じられることを確認します。
- 衝撃経路:ステム、シェル、ベースエッジの間に十分な構造を保持します。
- リリース:新しい内壁に適切な抜き勾配を追加し、隠れたアンダーカットを避けます。
- 冷却:金型設計者が残りの重い領域を冷却できるようにします。
- 外観:コアとリブのある構造上の目に見える外面を検査します。
ゲームに追加の重量が必要な場合は、固体のプラスチックの塊が唯一の選択肢であると想定しないでください。製品チームは、形状の変更を別のインサートまたは別の承認された構造と比較できます。どのインサート計画にも、独自の組み立て、保持、安全性のレビューが必要です。
シェルは依然として部品を充填し、サポートし、使用に耐える必要があります。集中した塊を除去し、新しい流路、剛性、バランス、排出条件を確認します。
5. 肉厚部分を再構築せずにリブとボスを使用する
リブは断面の形状を変えることで剛性を高めます。ボスは、位置合わせ、固定、またはその他の局所的な機能のための円筒形の機能を提供します。どちらも、より厚い主壁の必要性を軽減できますが、両方とも材料の交差部分を作成します。
Stratasys は、リブを公称壁よりも薄く保つことを推奨しており、リブ ベースの一般的な開始限界は 60% であると報告しています。同じガイドでは、同様の開始点をボスの壁に適用します。[3]Eastman は、ポリマーの開始点をおよそ壁の 1/2 としています。[4]これらは認定された設計ガイドであり、一般的な許容限界ではありません。樹脂、仕上げ、リブ高さ、ゲート位置、反対面により結果は変わります。
5 つの個別の質問でリブまたはボスを確認します。
- その機能は剛性、位置合わせ、または組み立てに必要ですか?
- ベースは接続する壁より薄いですか?
- ルートの半径は、新たな重い塊を作成せずに、急な角を減少させますか?
- サイドウォールにはリリースに必要な十分なドラフトがありますか?
- 接合部の真向かいにある表面は何ですか?
サイドウォールに押し付けられたボスは、両方の厚さを 1 つのコーナーに結合します。ガセットを移動し、より薄いガセットで結合すると、局所的な質量を軽減しながらサポートを維持できます。断面図には、完全な交差部とボスの直径が表示されている必要があります。
6. ジオメトリを変更する必要がある場所で厚さの変化をブレンドする
ある程度の変動は避けられません。ポーンのステムはそのベースと一致する必要があります。トークンのエッジにはリムが必要な場合があります。カード ホルダーには、スロット近くのより厚いロード パスが必要です。問題は、流れと冷却の挙動が 1 つの鋭い境界で変化する突然のステップです。
製品の形状が許容する場合は、テーパー、カーブ、または段階的な移行を使用します。変化は、溶融経路とセクションの剛性が段階的に変化するのに十分な長さである必要があります。すべての材料と形状に適した単一のトランジション長はないため、DFM レポートで前後のセクションを表示します。
内側のフィレにも抑制が必要です。半径を付けると流れが改善され、急激な応力集中が軽減されますが、壁の交差部分で半径が大きすぎるとコーナーに材料が追加されます。フィレットを適用した後、局所的な厚さを検査します。視覚的に最も滑らかな CAD ブレンドが自動的に最も均一な成形セクションになるわけではありません。
フィレット、面取り、エンボスロゴ、シェルの操作により、壁のマップが変わります。きれいな初期モデルは、リリースされたモデルが均一であることを証明するものではありません。
7. 壁の厚さとゲートの位置を一緒に検討する必要があります
ゲートは、溶融物がどこに入るか、および保持圧力が厚い領域にどのように到達するかを決定します。ゲートと重いベースの間の薄い部分が最初に凍結する可能性があり、その後のベースの収縮を補償するために利用できる圧力が制限されます。ゲートを移動するとパッキングが容易になる場合がありますが、ゲートの目撃情報、ウェルド ライン、エア トラップの位置も移動する可能性があります。
に関する記事ボードゲームのピースのゲートの場所目に見えるマーク、流路、合流ライン、最後に充填されるゾーンに基づいて候補を比較する方法を提供します。壁の厚さマップを同じレビューに追加します。
次のチェックを組み合わせて使用します。
- ゲートからあらゆる細い制限を通過する流れを追跡します。
- パスが凍結する前に圧力を維持する必要がある厚い領域を特定します。
- 厚いセクションが流れを引き寄せ、不均衡な充填パターンを作成するかどうかを確認します。
- 厚さを変更すると、ウェルド ラインまたは最後に充填する領域が移動する位置にマークを付けます。
- 保護面や立面を犠牲にすることなく、ゲートの代替案を比較します。
オートデスクでは、ゲートを近づけることで厚い領域のパッキングを改善できるため、ヒケに対する考えられる対応策の中にゲートの再配置を含めています。[2]同じガイダンスでは、修正によって別の問題が発生する可能性があると警告しています。形状、ゲート、ランナー、プロセスは共同レビューが必要です。
8. 壁を凍結する前に正確な樹脂グレードを確認してください。
壁の厚さは、形状と材料の流れの関係です。同じ樹脂ファミリーの 2 つのグレードは、粘度、収縮、剛性、充填剤、衝撃パッケージが異なるため、異なる決定が必要になる場合があります。着色剤やリサイクルされた内容物も生産動作や外観を変える可能性があるため、最終的な購入仕様が重要になります。
材料データシートと成形業者のプロセス知識を使用して、以下を確認します。
- 正確なグレードに対する推奨肉厚範囲。
- 計画された経路およびゲート配置上の流動挙動。
- 金型収縮データと方向が重要かどうか。
- 意図したセクションで期待される剛性と衝撃。
- 表面、着色、印刷、接着の要件。
- 購入者が提供するコンプライアンス条件または最終使用条件。
キングケさんボードゲームのプラスチック部品範囲には、カスタムの形状、色、テクスチャ、印刷デザインが含まれます。これらの選択は、化粧面により小さな陥没がより目立つ可能性がある一方、印刷ゾーンでは装飾のない部品よりも優れた平坦性が必要な場合があるため、早期に壁厚のレビューに提出する必要があります。
9. ゲームピースのタイプごとにロジックを適用する
ポーンと立像
ベースからステムまでのセクションから始めます。重いベースは安定性に役立ちますが、固体の塊はステムとは異なる冷却方法になる可能性があります。可能な場合は下側からコアを作成し、平らな接触リングを保持し、荷重がステムからシェルにどのように移動するかを示すためにセクションを使用します。の上カスタムプラスチックポーン、ポーズとプロポーションはその荷重パスを変更することができます。
細部までこだわったミニチュア
腕、武器、髪、衣服の端までの流路をマッピングします。詳細は CAD に存在するには十分な厚さがありますが、ルートで制限が強すぎるか、選択したマテリアルのゲートから遠すぎる可能性があります。溶融物がチップに届かない場合は、チップを厚くするだけでは役に立たない可能性があります。本体またはベースからのパス全体を確認します。
トークンとタイル
平坦性と積層性により、使用中に厚みの変化が目に見えるようになります。浮き上がったシンボル、凹んだアート パネル、縁やテクスチャによって、一見平らなトークンの断面が変化することがあります。両方の面を確認し、局所的な塊を反対側の化粧領域から遠ざけてください。のプラスチックトークンのページ成形形状と印刷装飾に 1 つの承認計画が必要な理由を示します。
キューブと硬いアクセサリー
立方体形状のコンポーネントは固体ブロックである必要はありません。内部コアリングにより質量を制御できますが、シェル、コーナー、ゲート、エジェクターの表面は依然としてシステムとして設計する必要があります。のために卓上ゲームのプラスチックキューブ、安定したスタッキングと使用可能な印刷面は、壁の地図に表示されるべき製品要件です。
10. 壁厚 DFM レビューで何を示すべきか
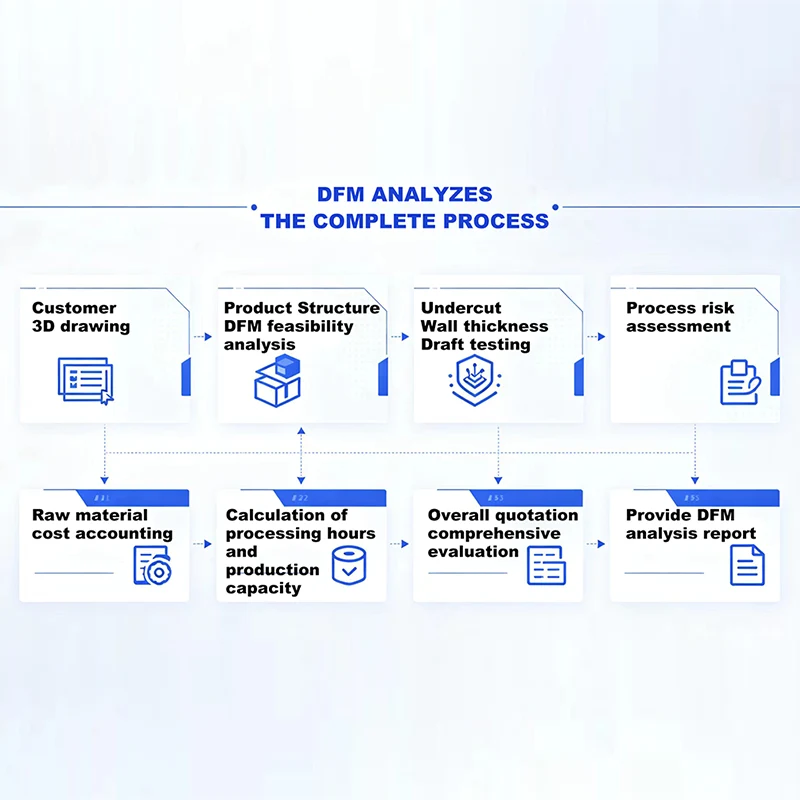
キングケさんDFM分析サービスには、検討分野のうち、肉厚の均一性、リブ、収縮、変形、および金型の実現可能性がリストされています。一般的な合否ではなく、正確なモデル リビジョンに関連付けられた証拠を求めてください。
| DFM アイテム | 何を含めるべきか | 支持する決定 |
|---|---|---|
| 厚さのカラーマップ | 凡例、モデル リビジョン、名目上の壁、およびフラグ付きの局所的な極値。 | パーツ全体にわたって隠れた塊と制限された領域を見つけます。 |
| セクションセット | ベース、ステム、リブ、ボス、隆起したディテール、および嵌合フィーチャーを切断します。 | カラーマップ領域がどのように作成されたかを説明します。 |
| コアリング提案 | 立ち方、重量、排出時のメモを含む前後のジオメトリ。 | 製品の機能を損なうことなく固形質量を削減します。 |
| リブとボスのレビュー | ベースの厚さ、高さ、半径、抜き勾配、および反対側の化粧面。 | 新しいシンク ゾーンを作成せずにパーツをサポートします。 |
| 充填と梱包のレビュー | 選択された樹脂、ゲート位置、薄い制限と厚い充填ゾーン。 | キャビティが意図したとおりに充填され、圧力を受けることができるかどうかを確認します。 |
| 冷却コンセプト | 重い領域、コア冷却の制限、および予想される保持力の違い。 | 実際の熱質量を中心に金型を計画します。 |
| 未解決の仮定 | 樹脂、色、質感、装飾、負荷の要件は未確認です。 | 暫定的なジオメトリ チェックが最終リリースになるのを防ぎます。 |
キングケさん精密射出成形金型設計サービスDFM、キャビティ レイアウト、ランナー、冷却、通気、排出について説明します。これらの金型システムは、厚さのレビューに重ねて表示する必要があります。製品 CAD で見栄えの良いコア付きベースでも、ツール構造を無視すると、難しい冷却または突き出し状態が発生する可能性があります。
11. 成形サンプルを壁面マップと照らし合わせて検査します。
最初のサンプルは、設計、金型、プロセスに関する証拠として読まれるべきです。壁厚のレビューに使用したのと同じビューで各観察をマークします。これにより、シンクがリブの反対側にあるか、ショート ショットが薄い制限を超えているか、または歪んだベースが平坦でないセクションに従っているかどうかをテストすることが容易になります。
検査:
- 一貫した照明の下で表面を仕上げ、シンクと光沢を変化させます。
- 平らな基準面上に立っている平面。
- 製造対応部品を使用した部品の積み重ねと嵌合。
- 遠くにある薄いフィーチャにより、完全な塗りつぶしと歪みを実現します。
- 反対面のくぼみのリブおよびボス領域。
- 部品の同一性が維持されたキャビティ間の一貫性。
- 印刷、塗装、コーティング後の最終装飾面。
材料、色、キャビティ、サンプルの日付、プロセスの改訂を写真とともに保管します。安定した結果と有利なショットを分けるには、魅力的なピースが 1 つあるだけでは十分ではありません。の射出成形の欠陥ガイドショートショット、ヒケ、反り、突き出し損傷に対する広範な診断シーケンスを提供します。
ジオメトリの変更が必要な場合は、壁マップを更新し、影響を受ける解析を繰り返します。キングケさんプラスチック射出成形サービスこれには金型のテストとサンプルの検証が含まれますが、これらは承認された製品のリビジョンに関連付けられたままにする必要があります。
よくある質問
プラスチック製のボードゲームのピースの壁の厚さはどれくらいでなければなりませんか?
すべてのゲームピースに共通の壁の厚さはありません。この値は、正確な樹脂グレード、流動長、ゲート位置、形状、強度目標、外観、および成形プロセスによって異なります。 1 つの公称壁を設計ベースラインとして設定し、避けられない変動をマッピングし、DFM 中に金型設計者に最終値を確認するよう依頼します。
なぜ厚いポーンベースをコアアウトする必要があるのでしょうか?
固体のベースは、薄い茎や外皮とは異なる冷却と収縮を行う大きな局所的な塊を作成する可能性があります。コアリングでは、外側のシェルと必要なリブを維持しながら、隠れた領域から材料を除去します。改良されたベースでも、重量、バランス、強度、ゲート、排出の要件を満たさなければなりません。
リブは厚い壁の代わりになるのでしょうか?
リブはパーツ全体を厚くすることなく剛性を高めることができますが、その基部が主壁と結合する部分で局所的な厚みが増加します。リブを公称壁よりも薄く保ち、適切なルート半径と抜き勾配を追加し、反対側の化粧面にヒケのリスクがないか確認します。
壁の厚さでショートショットを修正できるでしょうか?
薄いセクションや制限されたセクションを変更すると充填を改善できますが、ゲートの位置、通気、樹脂の流れの挙動、またはプロセス設定によってショート ショットが発生する可能性もあります。製品の形状を変更する前に、不完全な領域をマークし、キャビティを比較し、完全な流路を確認します。
プロトタイプは最終的な射出成形の壁厚を持つ必要がありますか?
プロトタイプは、フィット感、バランス、操作性をチェックするために使用される場合、意図した製造ジオメトリを表す必要があります。 3D プリントされたサンプルは、射出成形の剛性、収縮、または表面の挙動を再現していない可能性があるため、その結果は最終成形プロセスの証明ではなく、設計の証拠として扱う必要があります。
ツーリングの前に肉厚のレビューが必要ですか?
最新の 3D モデル、対象の樹脂、コンポーネントの数量、重要な寸法、化粧面のメモ、重量またはバランスの要件を送信します。 Kingke は、壁セクション、コアリング、リブ、ゲート相互作用、および提案された金型構造をレビューできます。
DFM レビューをリクエストする